
生産ライン設計では、設備やレイアウトを考える前に、必要な生産数量と、それを実現するための生産条件を明確にする必要があります。
需要確認によって「何を、どれだけ生産する必要があるのか」が分かっても、それだけでは、どの程度の速さで生産する必要があるのかは決まりません。
そこで必要になるのが、生産ペース設計です。
生産ペース設計では、必要生産数量と生産に使える時間をもとに、必要な生産ペースを明確にします。
例えば、次の条件の場合、
- 必要生産数量:400個/日
- 生産可能時間:400分/日
タクトタイムは、次のように算出できます。
400分 ÷ 400個 = 1分/個 = 60秒/個
つまり、必要生産数量を満たすためには、平均して60秒に1個のペースで生産する必要があります。
このように、生産ペース設計では、まず生産に使える時間を設定し、その時間と必要生産数量からタクトタイムを算出します。
本記事では、生産ライン設計における生産ペース設計の役割と全体像を整理し、中心となる「稼働時間設定」と「タクトタイム算出」の進め方や、次の工程設計へのつながりを解説します。
「何個つくるのか」から「どのペースでつくるのか」へ。
これが、生産ペース設計の役割です。
この分野とは
生産ライン設計における生産ペース設計とは、
必要生産数量と生産に使える時間をもとに、必要な生産ペースを明確にすること
です。
生産ライン設計では、まず「需要確認」で何を、どれだけ生産する必要があるのかを明確にします。
しかし、必要生産数量が決まっただけでは、その数量を満たすために、どの程度の速さで生産する必要があるのかは分かりません。
そこで、需要確認で整理した必要生産数量を受け取り、生産に使える時間と組み合わせて、必要な生産ペースを算出します。
この役割を担うのが、生産ペース設計です。
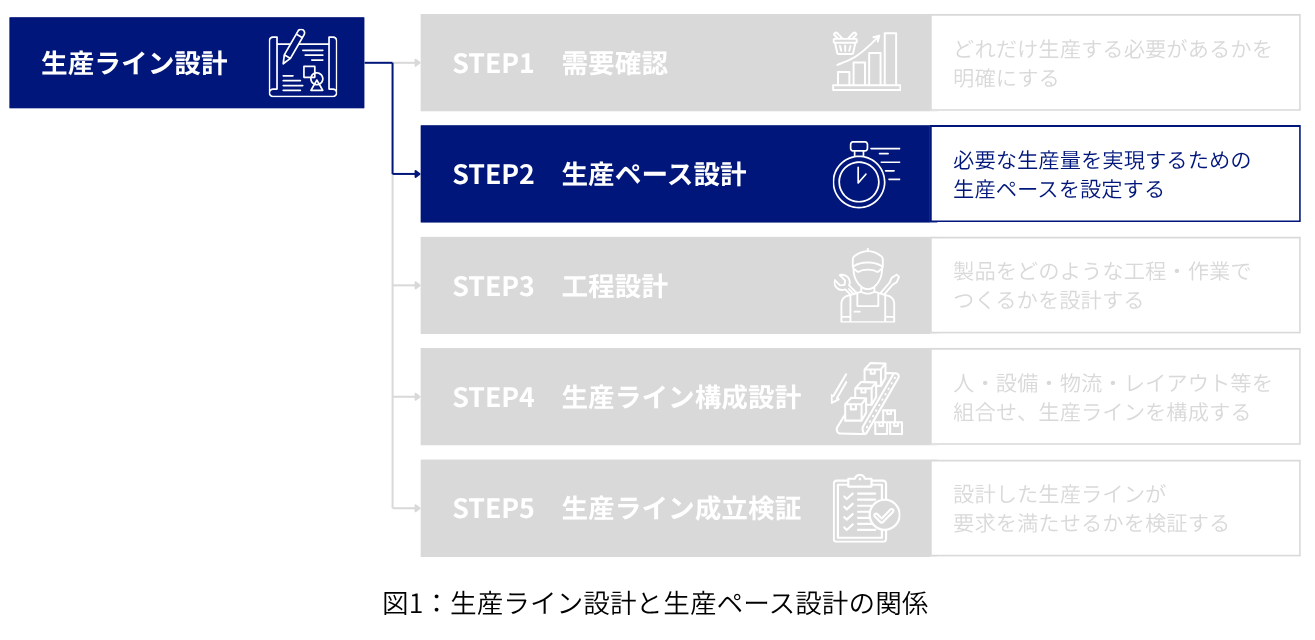
生産ペース設計は、需要確認と工程設計の間に位置するSTEPです。
算出したタクトタイムと、その根拠となる時間条件を次の工程設計へ引き継ぐことで、工程や設備に必要な生産能力を検討できるようにします。
つまり、生産ペース設計は、需要条件を、後続の工程設計で使える生産ペースの設計条件へとつなぐ工程です。
生産ペース設計の目的
生産ペース設計の目的は、
必要生産数量を満たすために必要な生産ペースを明確にし、後続の工程設計で使う基準をつくること
です。
必要生産数量が分かっていても、生産に使える時間が決まっていなければ、必要な生産ペースは判断できません。
例えば、必要生産数量が400個/日の場合でも、生産可能時間が400分/日なのか、380分/日なのかによって、必要な生産ペースは変わります。
生産ペース設計では、稼働時間設定によって生産可能時間を明確にし、その時間と必要生産数量からタクトタイムを算出します。
算出したタクトタイムは、次の工程設計で、工程ごとの作業時間や設備能力、工程分割などを検討する際の基準になります。
ただし、タクトタイムを算出しただけで、実際にそのペースで生産できることが保証されるわけではありません。実現できるかどうかは、工程や設備の能力、設備の並列配置、工程間のつながりなどを踏まえて検討する必要があります。
このように、生産ペース設計によって後続の工程設計で満たすべき条件を明確にし、必要生産数量を実現するための具体的な設計につなげます。
生産ペース設計で押さえておきたい考え方
生産ペース設計では、計算式を覚えるだけでなく、必要生産数量、生産可能時間、タクトタイムの関係を理解することが重要です。
① 必要生産数量と生産ペースを分けて考える
「400個/日」は、1日に生産する必要がある数量を表します。
一方、「60秒/個」は、その数量を満たすために必要な生産ペースを表します。
この2つは関連していますが、意味は異なります。
例えば、必要生産数量が400個/日の場合、次のようになります。
| 項目 | ケースA | ケースB |
|---|---|---|
| 必要生産数量 | 400個/日 | 400個/日 |
| 生産可能時間 | 400分/日 | 380分/日 |
| タクトタイム | 60秒/個 | 57秒/個 |
同じ数量を生産する場合でも、生産に使える時間が短くなるほど、より速いペースで生産する必要があります。
そのため、必要生産数量だけでなく、生産可能時間も明確にすることが重要です。
なお、設計の基準とする需要や必要生産数量は、前工程の「需要確認」で整理します。生産ペース設計では、その数量条件を受け取り、生産可能時間と組み合わせます。
② 生産可能時間の設定根拠を明確にする
タクトタイムは、生産可能時間によって変わります。
そのため、勤務時間をそのまま生産可能時間とするのではなく、実際にどれだけの時間を生産に使えるのかを明確にする必要があります。
例えば、勤務時間から休憩時間や計画停止時間などを差し引いて、生産可能時間を設定します。
ただし、段取り、清掃、点検などをどのように扱うかは、対象ラインの運用条件や設計方針によって異なります。
どの時間を含め、どの時間を差し引くのかを明確にし、その算出根拠と前提条件を記録しておくことが重要です。
③ タクトタイムとサイクルタイムを区別する
タクトタイムとサイクルタイムは、どちらも生産に関係する時間ですが、意味と役割が異なります。
| 項目 | タクトタイム | サイクルタイム |
|---|---|---|
| 意味 | 必要な生産ペースを表す時間 | 工程や設備が製品を処理する時間 |
| 基準 | 必要生産数量と生産可能時間 | 工程・設備の処理能力 |
| 求め方 | 生産可能時間 ÷ 必要生産数量 | 対象工程・設備の処理時間を確認する |
| 主な用途 | 必要な生産ペースの設定 | 工程能力や生産ペースの成立確認 |
タクトタイムは、需要を満たすために必要な生産ペースを表します。一方、サイクルタイムは、工程や設備が製品を処理する時間を表します。
工程設計では、工程や設備が必要な生産ペースを満たせるかを検討するため、タクトタイムとサイクルタイムの関係を確認します。
ただし、設備を並列に配置する場合などは、1台あたりの処理時間だけでは判断できません。設備構成や工程能力、工程間のつながりも含めて検討する必要があります。
タクトタイムは「必要なペース」、サイクルタイムは「工程や設備の処理時間」と区別して理解することが重要です。
生産ペース設計の全体マップ
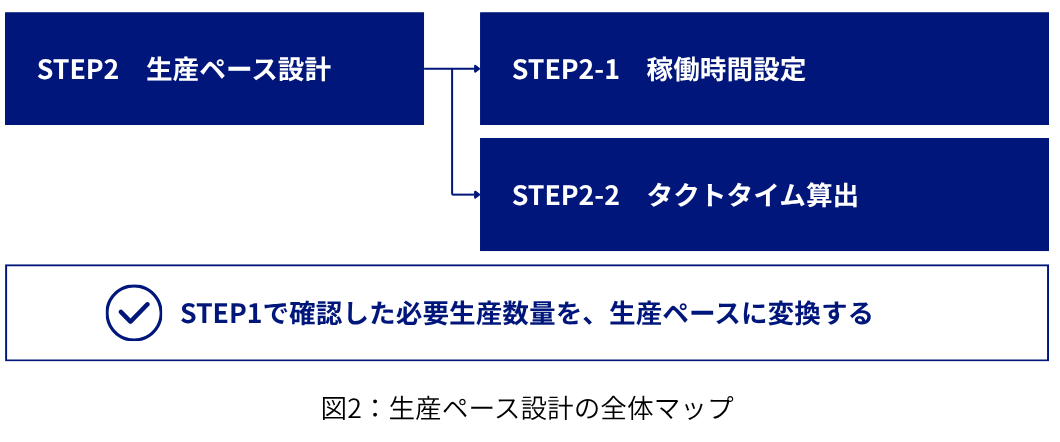
生産ペース設計は、次の2つの項目で構成されます。
- STEP2-1 稼働時間設定
- STEP2-2 タクトタイム算出
この2つを順に進めることで、生産に使える時間を明確にし、必要な生産ペースを算出します。
STEP2-1 稼働時間設定
生産に使える時間を整理し、生産可能時間を設定します。
稼働日数、勤務時間、シフト、休憩時間、計画停止時間などを確認し、タクトタイム算出の前提となる時間条件を明確にします。
STEP2-2 タクトタイム算出
需要確認で整理した必要生産数量と、稼働時間設定で明確にした生産可能時間から、必要な生産ペースを算出します。
算出したタクトタイムをもとに、工程設計で満たすべき生産ペースの条件を明確にします。
2つの項目のつながり
稼働時間設定とタクトタイム算出は、独立した作業ではありません。
需要確認で必要生産数量を整理し、稼働時間設定で生産可能時間を明確にしたうえで、その2つの条件からタクトタイムを算出します。
需要確認:必要生産数量を明確にする
↓
STEP2-1 稼働時間設定:生産可能時間を設定する
↓
STEP2-2 タクトタイム算出:必要な生産ペースを算出する
↓
工程設計:必要な生産ペースを実現する工程を検討する
生産ペース設計では、必要生産数量と生産可能時間を組み合わせ、工程設計で利用する生産ペースの条件を明確にします。
各項目の概要
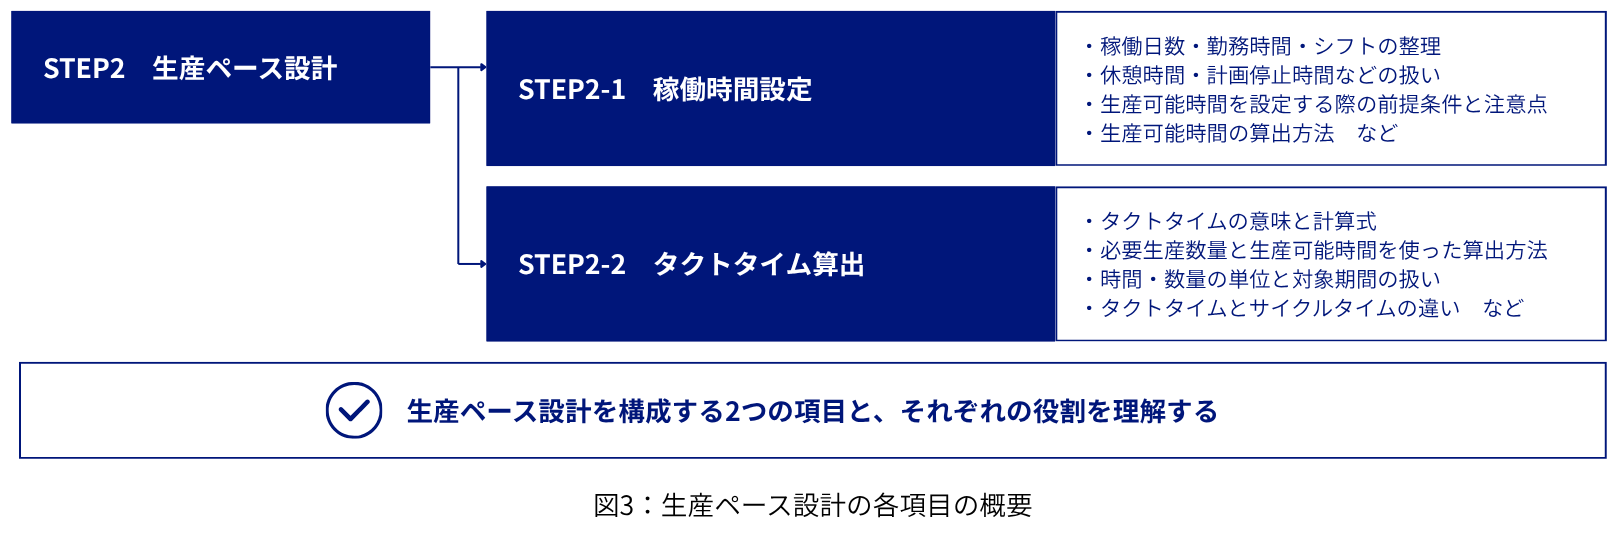
生産ペース設計は、「稼働時間設定」と「タクトタイム算出」の2つの項目で構成されます。
ここでは、それぞれの役割と確認する内容、次の項目へのつながりを整理します。
STEP2-1 稼働時間設定
稼働時間設定では、生産に使える時間を明確にし、タクトタイム算出の前提となる生産可能時間を設定します。
工場の勤務時間が決まっていても、そのすべてを製品の生産に使えるとは限りません。休憩時間や計画停止時間などの扱いを整理し、工場の運用条件や設計方針に基づいて、生産可能時間を設定する必要があります。
主に確認・整理する内容
- 稼働日数・勤務時間・シフト
- 休憩時間・計画停止時間などの扱い
- 段取り・清掃・点検時間の考え方
- 生産可能時間の算出方法
- 生産可能時間を設定する際の前提条件と注意点
これらを整理することで、生産可能時間の算出根拠を明確にし、タクトタイム算出に必要な時間条件を設定できるようになります。
○次のSTEPへの引き渡し
設定した生産可能時間と、その算出根拠・前提条件を次の「タクトタイム算出」に引き継ぎます。
これにより、必要生産数量と生産可能時間を組み合わせ、必要な生産ペースを算出できるようになります。
STEP2-2 タクトタイム算出
タクトタイム算出では、需要確認で整理した必要生産数量と、稼働時間設定で明確にした生産可能時間から、必要な生産ペースを算出します。
タクトタイムは、次の式で求めます。
タクトタイム = 生産可能時間 ÷ 必要生産数量
例えば、生産可能時間が400分/日、必要生産数量が400個/日の場合、タクトタイムは1分/個、つまり60秒/個となります。
算出にあたっては、生産可能時間と必要生産数量の対象期間や単位が一致していることを確認します。また、算出結果だけでなく、その根拠となる数量条件や時間条件も明確にします。
主に確認・整理する内容
- タクトタイムの意味と計算式
- 必要生産数量と生産可能時間を使った算出方法
- 時間・数量の単位と対象期間の扱い
- 算出結果の読み取り方
- タクトタイムとサイクルタイムの違い
- 算出したタクトタイムを設計条件として整理する方法
これらを理解することで、必要な生産ペースを算出し、工程設計で満たすべき条件を明確にできるようになります。
○次のSTEPへの引き渡し
算出したタクトタイムと、その算出根拠・前提条件を生産ペースの設計条件として整理し、次の「工程設計」に引き継ぎます。
タクトタイムは必要な生産ペースを示すものであり、実際にそのペースで生産できるかどうかは、工程や設備の能力などを踏まえて別途検討する必要があります。
工程設計では、この条件を基準に、工程ごとの作業時間や設備能力、工程分割などを検討します。
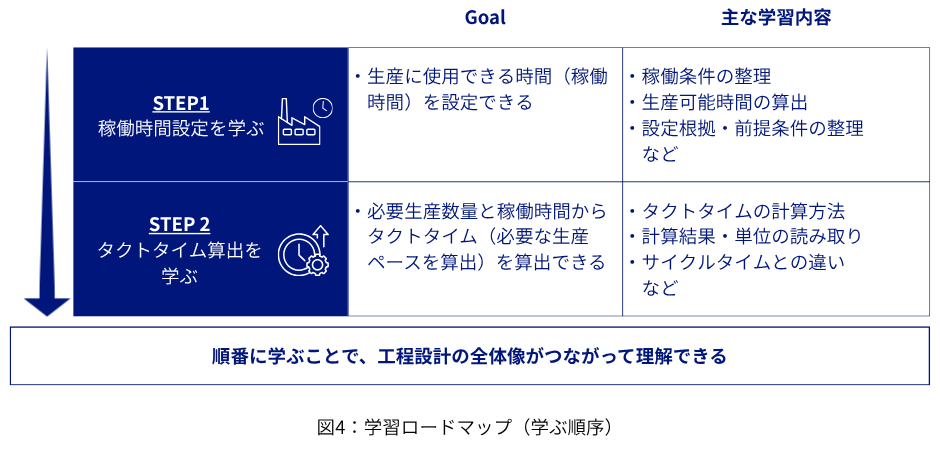
学習ロードマップ
生産ペース設計を理解するには、稼働時間設定からタクトタイム算出まで、順番に学ぶことが重要です。
次のロードマップに沿って学ぶことで、生産に使える時間を整理し、必要生産数量を満たすための生産ペースを算出できるようになります。
STEP2-1 稼働時間設定を学ぶ
Goal:生産に使える時間を把握し、生産可能時間を設定できるようになる。
まず、稼働日数や勤務時間、休憩時間、計画停止時間など、生産に使える時間を決めるために必要な条件を理解します。
次に、各時間の扱い方や生産可能時間の算出方法を学び、どの時間を含め、どの時間を差し引くのかを根拠とともに整理できるようにします。
STEP2-2 タクトタイム算出を学ぶ
Goal:必要生産数量と生産可能時間から、必要な生産ペースを算出できるようになる。
次に、需要確認で整理した必要生産数量と、稼働時間設定で明確にした生産可能時間をもとに、タクトタイムを算出する方法を学びます。
計算式や単位の扱い、算出結果の読み取り方を理解し、必要な生産ペースを明確にできるようにします。
さらに、タクトタイムとサイクルタイムの違いを理解し、算出したタクトタイムを工程設計で使う設計条件として整理できるようにします。
生産ペース設計と工程設計の違い
生産ペース設計と工程設計は密接に関係していますが、役割は異なります。
| 項目 | 生産ペース設計 | 工程設計 |
|---|---|---|
| 主な目的 | 必要な生産ペースを明確にする | 必要な生産ペースを実現する工程を決める |
| 主な問い | どのペースでつくるのか | どうやってつくるのか |
| 主な対象 | 必要生産数量・生産可能時間・タクトタイム | 工程・作業・設備・工程能力 |
| 主な条件 | 必要生産数量・生産可能時間 | タクトタイム・製品仕様・工程条件 |
| 主な成果物 | タクトタイムと、その算出根拠・前提条件 | 工程構成・作業方法・設備条件など |
生産ペース設計では、必要生産数量と生産可能時間から、必要な生産ペースを明確にします。
工程設計では、その生産ペースを実現できるように、工程や作業、設備などを検討します。
つまり、生産ペース設計で「どのペースでつくるか」を決め、工程設計で「そのペースをどう実現するか」を決めるという役割分担になります。
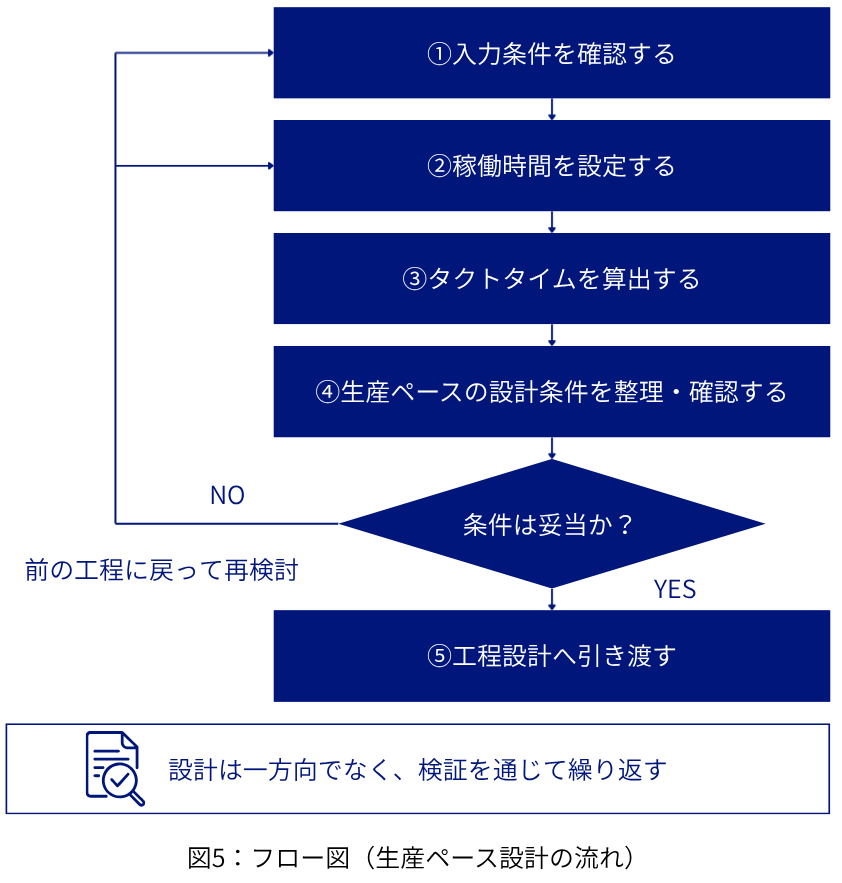
ただし、設計は必ずしも一方向に進むとは限りません。工程設計を進めた結果、必要な生産ペースを実現できないことが分かった場合は、工程や設備の構成を見直します。
それでも成立しない場合は、稼働条件や生産ペースの前提に立ち戻り、必要生産数量や生産可能時間などを関係者と再確認することもあります。
このように、各工程の役割を明確にしながら、必要に応じて前の設計条件を見直すことが重要です。
実務での流れ
実際の生産ライン設計では、生産ペース設計を次の5段階で進めます。
ここでは、稼働時間設定とタクトタイム算出を、実務でどのように進め、どのような設計条件としてまとめるのかを整理します。
① 入力条件を確認する
まず、前工程の「需要確認」で整理された必要生産数量や対象期間などを受け取り、生産ペース設計に必要な入力条件を確認します。
主な確認事項
- 必要生産数量
- 対象期間と数量の単位
- 設計の基準となる需要条件
- 数量の算出根拠や前提条件
- 未確定事項や設計上の注意点
ここでは需要そのものを再検討するのではなく、生産ペース設計の前提となる数量条件が整理されているかを確認します。
○主なアウトプット:必要生産数量と需要条件の整理資料
② 稼働時間を設定する
次に、稼働日数、勤務時間、シフト、休憩時間、計画停止時間などを確認し、生産に使える時間を設定します。
勤務時間をそのまま生産可能時間とするのではなく、対象ラインの運用条件や設計方針に基づいて、どの時間を含め、どの時間を差し引くのかを明確にします。
○主な確認事項
- 稼働日数・勤務時間・シフト
- 休憩時間や計画停止時間の扱い
- 段取り・清掃・点検などの時間の扱い
- 生産可能時間の算出根拠
○主なアウトプット:生産可能時間と算出根拠
稼働時間の具体的な設定方法は、「稼働時間設定完全ガイド」で詳しく解説します。
③ タクトタイムを算出する
必要生産数量と生産可能時間から、タクトタイムを算出します。
タクトタイム = 生産可能時間 ÷ 必要生産数量
例えば、次の条件の場合、
- 必要生産数量:400個/日
- 生産可能時間:380分/日
タクトタイムは、次のように算出できます。
380分 ÷ 400個 = 0.95分/個 = 57秒/個
つまり、必要生産数量を満たすためには、平均して57秒に1個のペースで生産する必要があります。
算出にあたっては、生産可能時間と必要生産数量の対象期間や単位が一致していることを確認します。
○主なアウトプット:タクトタイムの算出結果
計算方法や単位の扱いは、「タクトタイム算出完全ガイド」で詳しく解説します。
④ 生産ペースの設計条件を整理・確認する
算出したタクトタイムを、工程設計で使う設計条件として整理します。
数値だけでなく、必要生産数量、生産可能時間、対象期間、算出根拠、稼働条件なども記録します。
主な確認事項
- 必要生産数量と対象期間に誤りがないか
- 生産可能時間の設定が実際の稼働条件と合っているか
- タクトタイムの計算に誤りがないか
- 時間と数量の単位が一致しているか
- 算出根拠や前提条件が明確になっているか
- 関係者間で条件の認識が一致しているか
問題や未確定事項がある場合は、関係者と確認し、必要に応じて入力条件や時間条件を見直します。
○主なアウトプット:確認済みの生産ペース設計条件
⑤ 工程設計へ引き渡す
最後に、確認した生産ペースの設計条件を次の「工程設計」へ引き渡します。
主な引き渡し事項
- 必要生産数量と対象期間
- 生産可能時間と算出根拠
- タクトタイム
- 稼働条件と前提条件
- 未確定事項や設計上の注意点
工程設計では、引き渡されたタクトタイムを基準に、工程ごとの作業時間、工程分割、作業方法、設備能力などを検討します。
ただし、タクトタイムを算出しただけでは、必要な生産ペースを実現できるとは限りません。実際に成立するかどうかは、工程や設備の能力、設備の並列配置、工程間のつながりなどを踏まえて検討します。
○主なアウトプット:工程設計への引き渡し資料
このように、生産ペース設計では、必要生産数量と生産可能時間をもとにタクトタイムを算出し、その根拠と前提条件を明確にしたうえで、工程設計へ引き渡します。
実務での流れのまとめ
生産ペース設計では、需要確認で整理された必要生産数量を受け取り、稼働条件を確認したうえで、生産可能時間を設定します。
その時間と必要生産数量からタクトタイムを算出し、算出根拠や前提条件とともに設計条件として整理します。
最後に、条件を確認したうえで、次の工程設計へ引き渡します。
重要なのは、タクトタイムの計算結果だけでなく、その数値を導いた数量条件・時間条件・算出根拠も明確にしておくことです。
これにより、工程設計で必要な生産ペースを基準に検討を進められるようになります。
生産ペース設計チェックリスト
工程設計へ進む前に、必要生産数量、生産可能時間、タクトタイム、設計条件が整理されているかを確認します。
1. 入力条件
- 必要生産数量が明確になっている
- 対象期間と数量の単位が明確になっている
- 設計基準となる需要条件が整理されている
- 数量の算出根拠や前提条件を確認できる
- 未確定事項や設計上の注意点が整理されている
2. 稼働時間設定
- 稼働日数が明確になっている
- シフト・勤務時間が明確になっている
- 休憩などの非生産時間が整理されている
- 段取り・計画停止・清掃・点検などの時間の扱いが明確になっている
- 生産可能時間が設定されている
- 生産可能時間の算出根拠と前提条件が記録されている
3. タクトタイム算出
- 必要生産数量と生産可能時間からタクトタイムを算出している
- 時間と数量の対象期間・単位が一致している
- 計算結果に誤りがない
- タクトタイムの算出根拠を説明できる
- タクトタイムとサイクルタイムの違いを理解している
4. 設計条件の確認
- 必要生産数量・生産可能時間・タクトタイムが整理されている
- 算出根拠や前提条件が明記されている
- 関係者間で設計条件が共有されている
- 必要な修正や追加確認が完了している
- 未確定事項や設計上の注意点が整理されている
5. 工程設計への引き渡し
- 必要生産数量と対象期間を引き渡せる
- 生産可能時間と算出根拠を引き渡せる
- タクトタイムを設計条件として提示できる
- 稼働条件や前提条件を説明できる
- 未確定事項や設計上の注意点を伝えられる
これらを確認できれば、生産ペース設計で必要な条件が整理され、次の工程設計へ進む準備が整います。
未解決の項目がある場合は、無理に確定させず、未確定事項とその影響を明記し、追加確認や条件の見直しにつなげます。
関連記事一覧
生産ペース設計を実務で活用するには、生産ペースの基本から、稼働時間の設定、タクトタイムの算出、設計条件の整理まで、関連する知識を体系的に理解することが重要です。
ここでは、生産ペース設計に関する記事を学習目的ごとに整理しています。自分が理解したい内容や、実務で確認したい課題に合わせて読み進めてください。
1. 生産ペースの基本を理解する
生産ペースの意味や、生産ライン設計における役割を理解するための記事です。
- 生産ペース設計完全ガイド
- 生産ペースとは
- 生産ペース設計の目的
- 生産数量と生産速度の違い
2. 生産に使える時間を設定する
稼働条件を整理し、タクトタイム算出の前提となる生産可能時間を設定するための記事です。
- 生産ペース設計の目的
- 稼働時間設定完全ガイド
- 稼働時間設定とは
- 生産可能時間の計算方法
- 稼働時間設定チェックリスト
- 稼働時間設定でよくある失敗と対策
3. 必要な生産ペースを算出する
必要生産数量と生産可能時間から、タクトタイムを算出する方法を理解するための記事です。
- 稼働時間設定でよくある失敗と対策
- タクトタイム算出完全ガイド
- タクトタイムとは
- タクトタイムの計算方法
- タクトタイム算出チェックリスト
- タクトタイム算出でよくある失敗と対策
4. タクトタイムと工程能力の関係を理解する
算出したタクトタイムを工程設計でどのように活用するのか、関連する時間指標との違いを理解するための記事です。
- タクトタイムとサイクルタイムの違い
5. 生産ペース設計を実務で活用する
算出結果や前提条件を整理し、設計条件として活用するための記事です。
- 生産ペース設計チェックリスト
6. 次の設計工程へ進む
生産ペース設計で必要な生産ペースを明確にしたら、次は、そのペースを実現するための工程を検討します。
- 工程設計完全ガイド
生産ペース設計では、必要な生産ペースを明確にすることが目的です。そのペースを実現する工程や設備の具体的な設計方法は、次の「工程設計」で学びます。
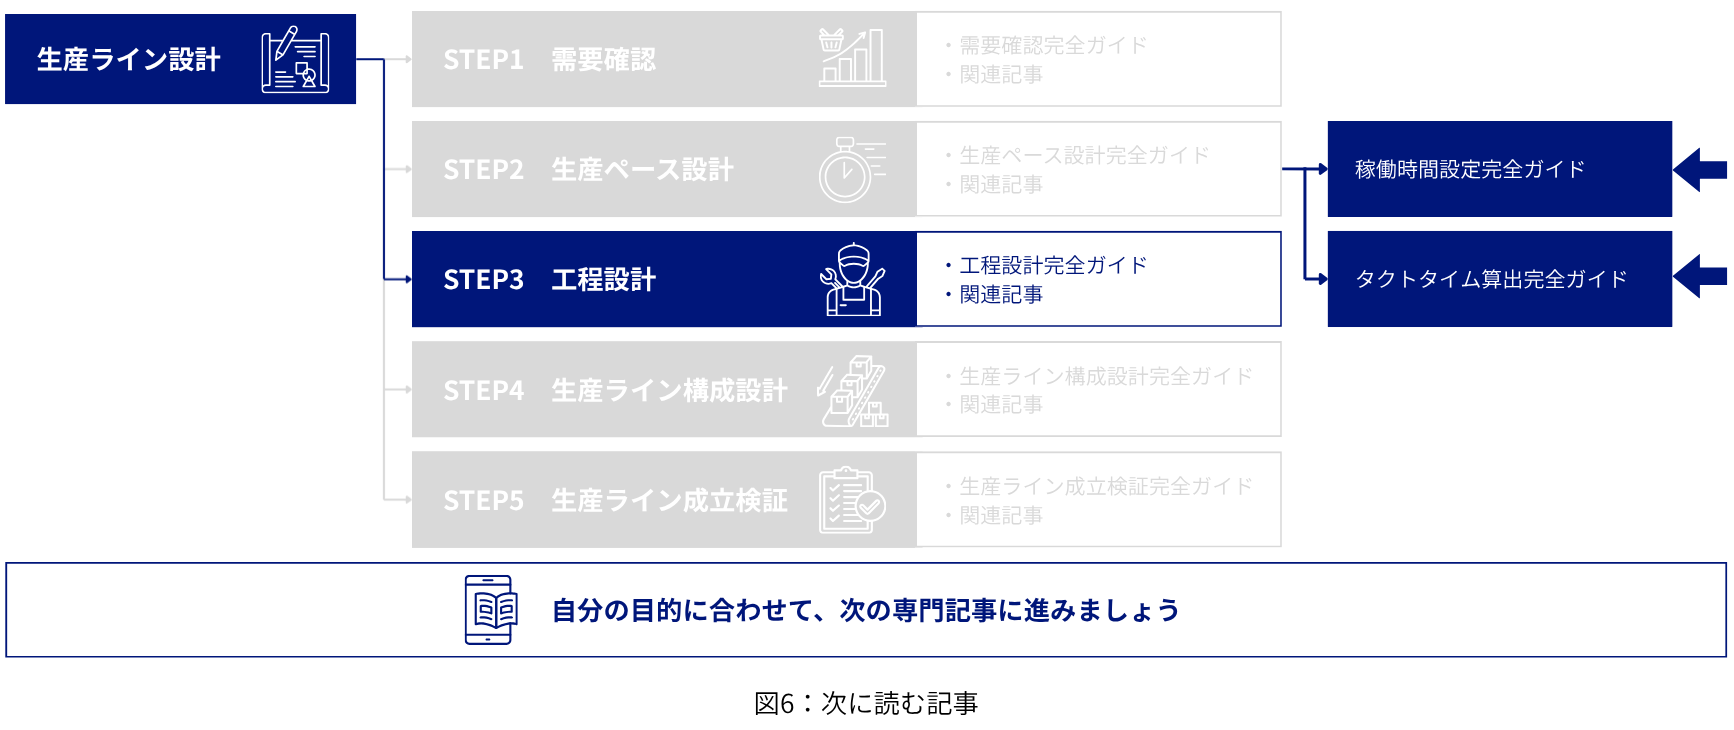
次に読む記事
生産ペース設計をさらに詳しく学ぶ場合は、理解したい内容に合わせて、次の記事へ進んでください。
生産に使える時間を設定したい
→ 稼働時間設定完全ガイド
稼働日数、勤務時間、休憩時間、計画停止時間などを整理し、生産可能時間を設定する方法を学びます。
タクトタイムの計算方法を理解したい
→ タクトタイム算出完全ガイド
必要生産数量と生産可能時間からタクトタイムを算出し、その結果を設計条件として整理する方法を学びます。
タクトタイムとサイクルタイムの違いを理解したい
→ タクトタイムとサイクルタイムの違い
必要な生産ペースを表すタクトタイムと、工程や設備が製品を処理する時間を表すサイクルタイムの違いを整理します。
生産ペース設計の次に学ぶこと
生産ペース設計で必要な生産ペースと、その根拠となる設計条件を明確にしたら、次は工程設計へ進みます。
- 需要確認: どれだけ生産する必要があるのか
- 生産ペース設計: どのペースで生産する必要があるのか
- 工程設計: そのペースをどのような工程で実現するのか
- 生産ライン構成設計: 工程や人員、物流などを踏まえて、どのようなラインにするのか
- 生産ライン成立検証: 設計したラインで必要な生産条件を満たせるのか
次に読む記事は、工程設計完全ガイドです。
生産ペース設計で決めた条件をもとに、必要な生産ペースを実現できる工程や設備、作業方法を検討していきます。
まとめ
生産ペース設計は、必要生産数量と生産に使える時間をもとに、工程設計で満たすべき生産ペースの基準を明確にする工程です。
生産ペース設計は、次の2つの項目で構成されます。
- STEP2-1 稼働時間設定: どれだけの時間を生産に使えるのかを明確にする
- STEP2-2 タクトタイム算出: 必要生産数量と生産可能時間から、どのペースで生産する必要があるのかを算出する
この2つを順に進めることで、必要な生産ペースを具体的な数値として整理できます。
重要なのは、タクトタイムを算出するだけでなく、その根拠となる必要生産数量、生産可能時間、稼働条件、前提条件も明確にしておくことです。
算出したタクトタイムとその根拠を設計条件として整理することで、次の工程設計では、必要な生産ペースを基準に、工程や作業方法、設備能力などを検討できるようになります。
生産ペース設計は、需要確認で明確にした数量条件と、工程設計で検討する具体的な工程をつなぐ設計です。
「何個つくるのか」から「どのペースでつくるのか」へ。
これが、生産ペース設計の役割です。